Semanas de programación de PLC, en días.
Programación de PLC con IA y programación visual: FactoryNodes genera el programa de tu instalación para Siemens TIA Portal y Omron Sysmac Studio a partir del sinóptico. Un asistente de IA propone los loops y las topologies, dice por qué algo no arranca y redacta los manuales. Y cuando el cliente acepta la especificación, queda congelada: lo que pidió, pidió.
Generando código para instalaciones reales. Hablemos de tu próximo proyecto
Las horas no se van en pensar. Se van en repetir, buscar y discutir.
En una planta de 150 equipos, la lógica es casi siempre la misma. Lo que se come el presupuesto es todo lo demás.
Lo que se repite, lo hace FactoryNodes
Horas orientativas por tarea en una oficina técnica. Tus números serán otros: cámbialos en la calculadora de abajo.
| Tarea | A mano | Con FactoryNodes | Cómo |
|---|---|---|---|
| E/S, instancia, llamada y alarmas de cada equipo | 45 min | 6 min | Se dibuja en el sinóptico, o la IA lo lee del plano en PDF. El código sale solo, con los nombres de tu empresa. |
| Cada loop (grafcet) | 8 h | 1,5 h | Se pide en una frase al asistente o se dibuja. Las condiciones de marcha de cada equipo se escriben solas. |
| Listado de señales para el cuadrista | 3 min / equipo | 0 | Sale del mismo modelo que el programa: el cuadro y el PLC usan los mismos nombres desde el primer día. |
| Manual de operario, especificación, mantenimiento y programador | 60 h | 8 h | Las tablas salen del proyecto y los textos los redacta la IA. Tú revisas y exportas a Word. |
| Pasar el proyecto a otro fabricante | rehacerlo | exportar | Una sola librería de bloques y dos emisores: TIA Portal (SCL) y Sysmac Studio (XML). |
| Averiguar por qué algo no arranca en la puesta en marcha | horas | segundos | «¿Por qué?» lee el PLC y dice la causa: la alarma, la seguridad caída, la condición que falta. |
¿Cuántas horas te devuelve en cada proyecto?
Pon los datos de un proyecto típico tuyo. Nada sale de tu navegador.
Ver y cambiar los supuestos (horas a mano · con FactoryNodes)
De 276 h a 41 h por proyecto (29,4 jornadas menos).
10.575 € por proyecto
63.450 € al año con 6 proyectos
Sin contar lo que más duele: los días de puesta en marcha con la planta parada y los cambios que el cliente pide cuando ya está todo hecho.
Se lo pides en una frase. Lo propone, validado.
No es un chat genérico: lee tu proyecto, tus equipos y, si está conectado, tu PLC. Propone y explica; nunca cambia nada sin que tú lo apliques.
Genera loops y topologies
«Crea un loop Vaciado: cuando el operario lo pida, arranca la cinta; cuando confirme, espera 5 s y arranca el elevador.» Sale dibujado, con sus órdenes y su consigna.
Dice por qué no funciona
Lee el PLC en vivo y lo explica en cristiano: qué alarma, qué seguridad, qué condición falta y de qué equipo viene.
Lee el plano en PDF
En una prueba con un plano real A2: más de 200 equipos propuestos en menos de 5 minutos, con su tipo del catálogo, para revisar en una tabla.
Redacta los manuales
Operario, especificación funcional, mantenimiento y programador, con los datos reales del proyecto. A Word en un clic.
Lo que el cliente aprobó, queda aprobado
El cliente firma la especificación funcional y, en FactoryNodes, ese documento queda congelado con su fecha y la revisión del proyecto. Si después cambia de idea, se hace una versión nueva: él ve qué pidió entonces y qué pide ahora, y tú tienes con qué justificar el sobrecoste.
- 1
Especificación v1
Generada desde el proyecto: equipos, modos, loops, alarmas.
- 2
El cliente la firma
Queda congelada.
Aceptado por el cliente el 12/05/2026 (revisión 7 del proyecto) - 3
«Ahora queremos otra cosa»
Versión 2, con lo que cambia frente a lo aprobado. Se presupuesta aparte.
Sinoptic, Loop y Topology
Una sola ventana, como un editor de diseño: eliges el módulo y cambian las herramientas, sin salir del proyecto. Un equipo que cambia de nombre cambia en todas partes.
Y con el mismo proyecto, las pantallas del operario (Factory View, el HMI de tu planta) y los parámetros de tus variadores (Dispositivos Modbus).
Sinoptic
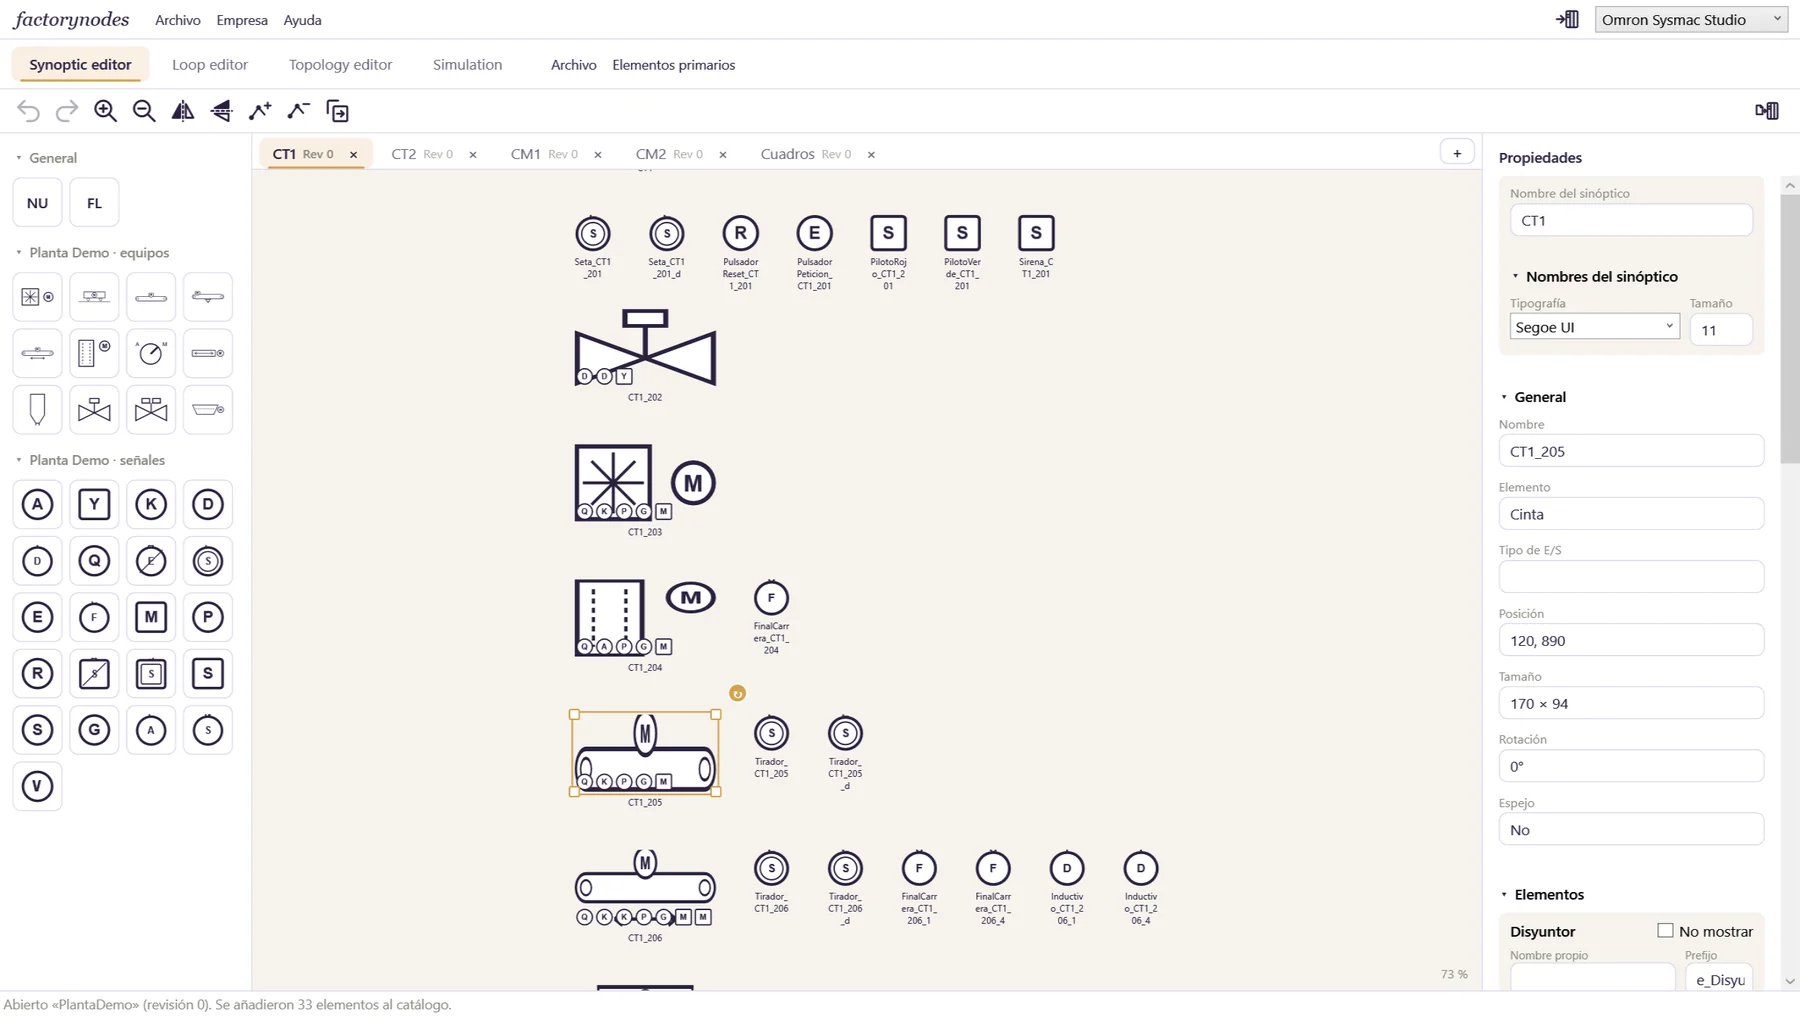
El sinóptico eléctrico: cada equipo del catálogo con sus señales de E/S, su bloque de función y sus parámetros.
Loop
Las secuencias (grafcets): etapas, transiciones con condiciones estructuradas y qué equipos marchan en cada tramo.
Topology
Por dónde circula el producto. El PLC busca solo el camino de cada petición, arranca en cascada y vacía al acabar.
Lo último que ha llegado a FactoryNodes
El programa del PLC era el principio. Ahora el mismo proyecto llega a la pantalla del operario, a los variadores y a la oficina.
Alarmas que nadie tiene que escribir
Cada bit de alarma de cada equipo, las de los loops y los fallos de las topologies salen solas del proyecto, con su texto y qué revisar. En la pantalla, en el histórico y en un CSV para tu HMI de siempre. Ver las alarmas
El aviso, en tu móvil
La Factory Box manda cada alarma por WhatsApp o Telegram a quien le toque: el electricista de la sección 2 solo recibe las de la sección 2. Y otro mensaje cuando ya no está.
El loop, dibujado en su ventana
Al pulsar un loop en la pantalla, se ve su grafcet con la etapa activa en verde y sus transiciones. Con zoom y arrastrando con el dedo.
Parámetros de los variadores, sin complicaciones
Conecta por Modbus TCP, lee todos los parámetros con su nombre, cámbialos y guarda una copia. Si el variador se rompe, el de repuesto queda igual. Ver cómo
Pantallas de planta en un clic
Una pantalla por loop y por topology, generadas del proyecto, con la ventana de cada equipo. Y cada ventana enseña solo lo que el equipo tiene. Ver Factory View
Una planta simulada
Los contactores confirman, los sensores de giro dan pulsos, las válvulas llegan a su final de carrera y saltan alarmas al azar. Pruebas las secuencias sin cablear nada. Ver la simulación
La planta, desde la oficina
Una API de solo lectura con cada equipo, loop y topology en vivo. Lo único que se escribe son las consignas de los loops, con contraseña. Desde la oficina no se arranca un motor.
El asistente, en la planta
«¿Por qué no se mueve este motor?» se pregunta desde la propia Factory Box, con Claude o con un modelo en tu servidor. Lee el PLC y lo explica; no escribe nada.
Los bloques son tuyos
Los bloques que genera FactoryNodes llevan licencia MIT: úsalos, cámbialos y entrégalos a tus clientes, también en trabajos que cobras. Ver los términos
Programar un PLC con IA y con dibujos
¿Se puede programar un PLC con inteligencia artificial?
Sí. Con FactoryNodes describes en una frase lo que tiene que hacer la instalación («cuando el operario lo pida, arranca la cinta, espera 5 s y arranca el elevador») y el asistente de IA propone la secuencia dibujada, validada con las reglas del PLC. De ahí sale el código para Siemens TIA Portal y Omron Sysmac Studio. La IA propone; tú revisas y aplicas.
¿Qué es la programación visual de PLC?
Programar el autómata dibujando en vez de escribiendo: colocas los equipos en el sinóptico eléctrico, dibujas las secuencias como grafcets (etapas y transiciones) y los caminos del producto como un grafo. FactoryNodes convierte esos dibujos en texto estructurado IEC 61131-3, con los nombres de las variables de tu empresa.
¿Para qué PLC genera código?
Para Siemens (TIA Portal, fuente SCL) y Omron (Sysmac Studio, XML de importación), desde una sola librería de bloques en texto estructurado estándar IEC 61131-3. El mismo proyecto se exporta a uno u otro.
¿La IA puede cambiar el programa o el PLC sin que yo lo sepa?
No. El asistente propone y explica; nunca aplica nada por su cuenta ni escribe en el PLC. Cada propuesta se valida antes de enseñártela y se deshace con Ctrl+Z.
¿Mis datos salen de la empresa?
Puedes usar Claude por internet o un modelo de IA en un servidor de tu propia red (Ollama), sin que nada salga de la empresa. Las preguntas viven en memoria mientras dura la consulta.
¿Lo probamos con tu próxima instalación?
Si diseñas, programas o pones en marcha automatización, cuéntanos cómo trabajas. Te enseñamos FactoryNodes con un proyecto parecido a los tuyos.
Contactar